


Топлотна обрада је неопходна за побољшање механичких својстава и перформанси индустријских ланчаника. Методе као што су жарење, нормализација, каљење и каљење, карбуризација, нитрирање и индукционо очвршћавање нуде специфичне предности за различите примене. Контрола квалитета и тестирање су од суштинског значаја за одржавање високих стандарда и обезбеђивање поузданости и радног века индустријских ланчаника у њиховим применама.
Метода топлотне обраде за индустријски ланчаник
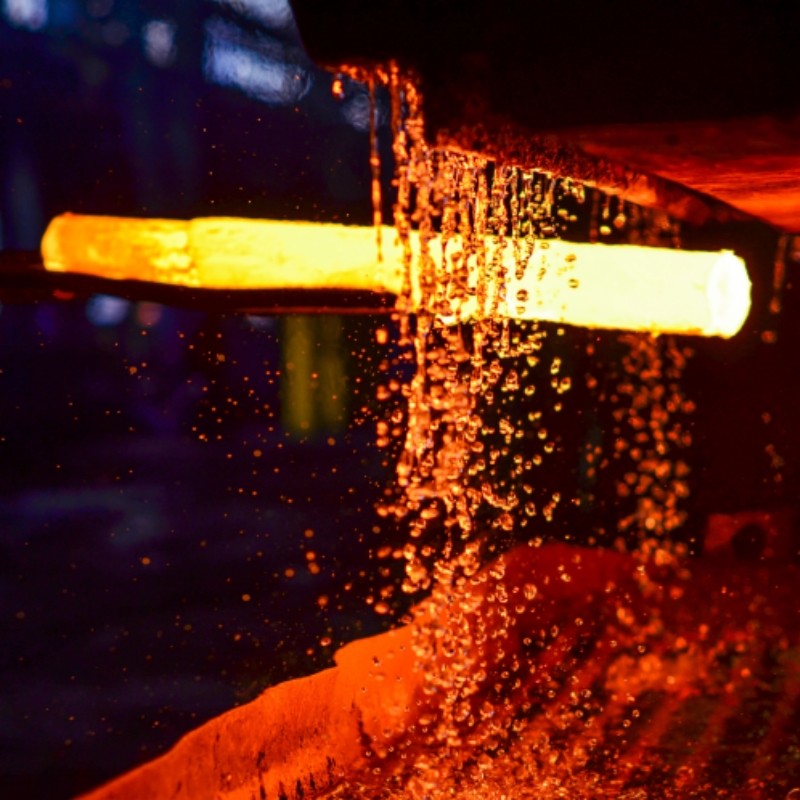
Жарење
Процес:
Жарење укључује загревање ланчаника на одређену температуру, а затим га полако хлађење у пећи. Типичан температурни опсег за жарење ланчаника је између 700 степени и 800 степени.
сврха:
Овај процес смањује тврдоћу, чинећи материјал лакшим за обраду. Такође ублажава унутрашње напрезање и повећава дуктилност.
Пријаве:
Жарење се често изводи на угљеничним и легираним челицима пре грубе обраде зупчаника
Нормализација
Процес:
Зупчаник се загрева на 730 степени -930 степени, а затим се хлади ваздухом. Ово брзо хлађење помаже да се побољша зрнаста структура материјала.
сврха:
Нормализација побољшава механичка својства, као што су чврстоћа и жилавост, и ослобађа унутрашња напрезања из претходних производних процеса.
Пријаве:
Користи се за средње угљеничне и легиране челике како би побољшао њихове перформансе у различитим механичким применама
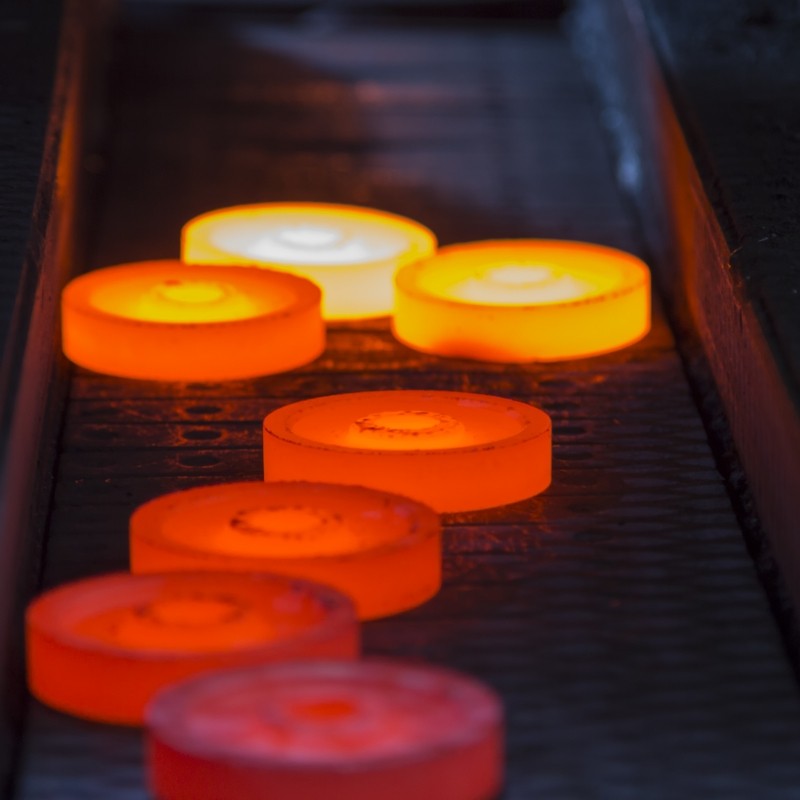
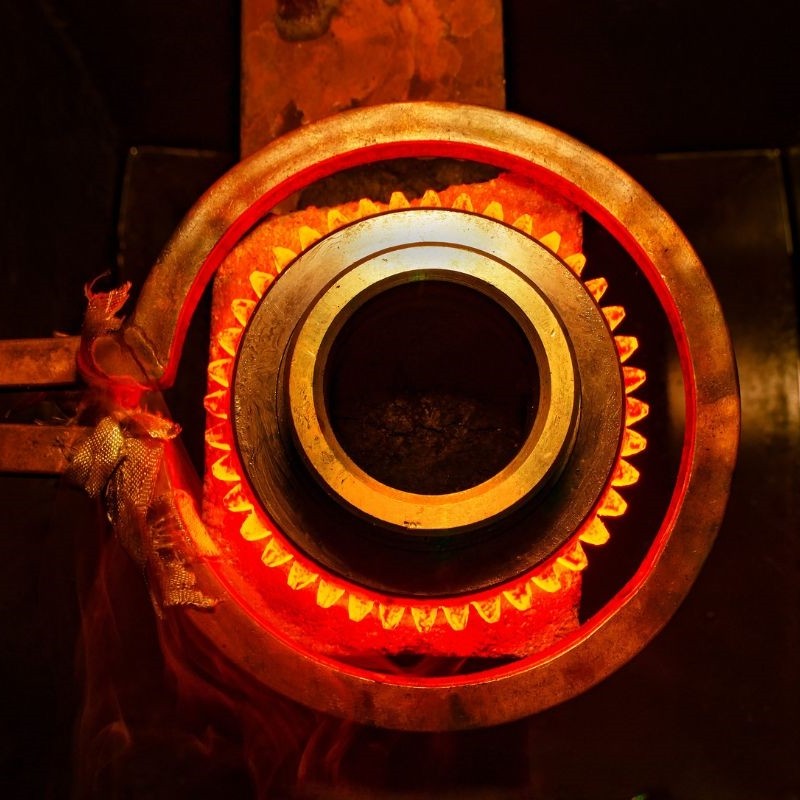
Гашење и каљење
Процес:
Гашење укључује загревање ланчаника на високу температуру након чега следи брзо хлађење у води или уљу. Каљење је накнадни процес где се каљени ланчаник поново загрева на нижу температуру (500 степени -650 степени) и затим поново хлади.
сврха:
Гашење повећава тврдоћу и чврстоћу, док каљење прилагођава крхкост, побољшавајући жилавост и дуктилност.
Пријаве:
Ова метода је погодна за челике са ниским удјелом угљеника како би се постигао баланс тврдоће, чврстоће и жилавости потребних за захтјевне примјене
Царбуризинг
Процес:
Карбуризација укључује загревање ланчаника у окружењу богатом угљеником на температурама између 850 степени и 950 степени, након чега следи гашење и каљење.
сврха:
Ова метода повећава површинску тврдоћу уз одржавање чврстог и дуктилног језгра, повећавајући отпорност на хабање и дуговечност.
Пријаве:
Идеалан за апликације са високим напрезањем где зупчаници захтевају високу површинску тврдоћу за бољу отпорност на хабање.
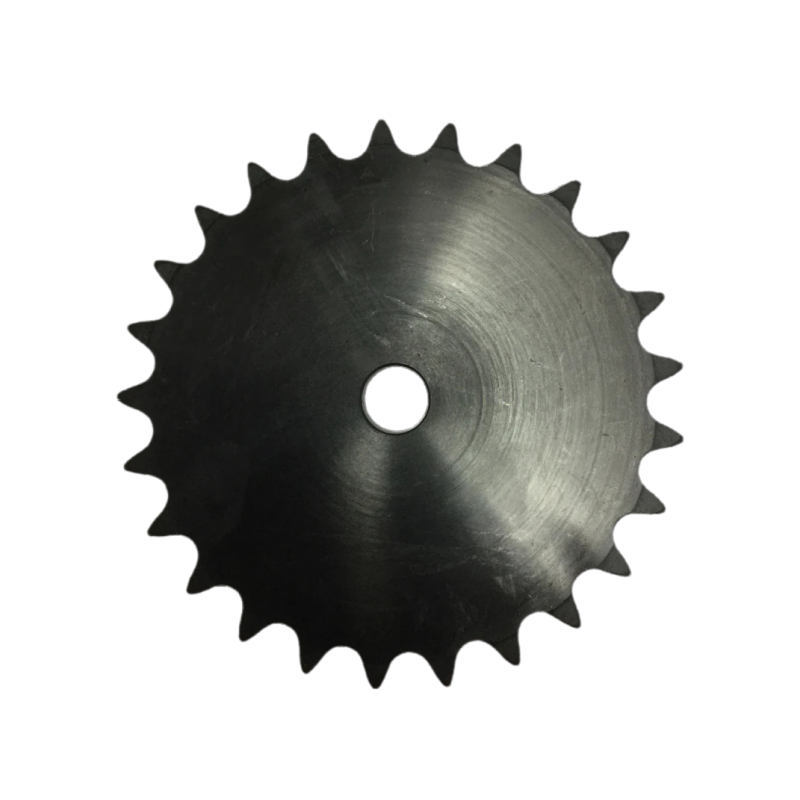
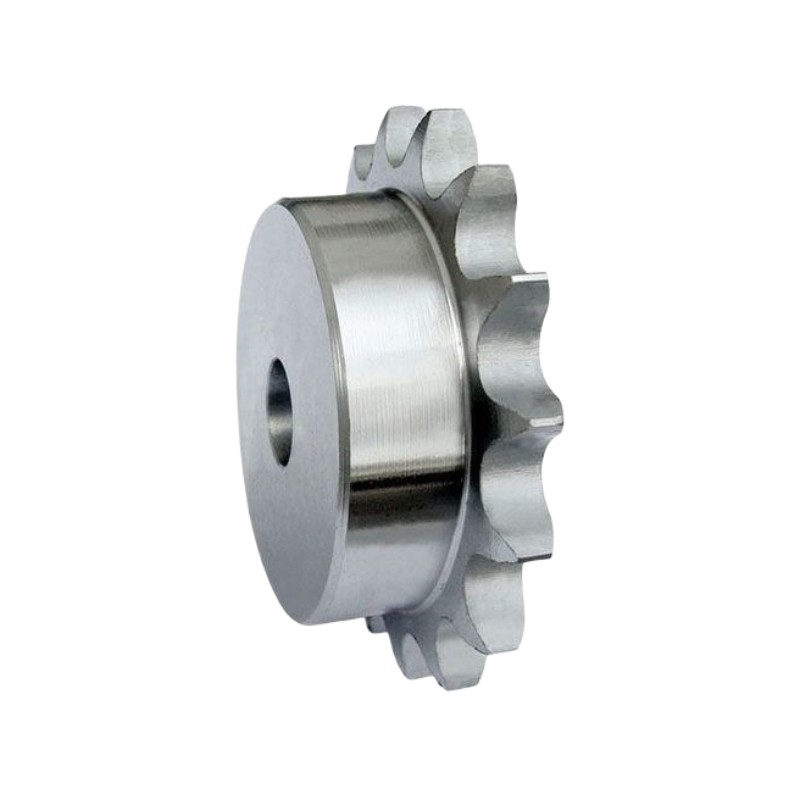
Нитрирање
Процес:
Код нитрирања, ланчаник се загрева на 500 степени -550 степени у окружењу богатом азотом, што доводи до дифузије азота на површину. Овај процес не захтева даљу топлотну обраду.
сврха:
Резултат је тврда површина отпорна на хабање са минималним променама димензија, погодна за прецизне компоненте.
Пријаве:
Користи се за ланчанике направљене од челика за нитрирање, посебно оних који садрже хром, бакар и олово.
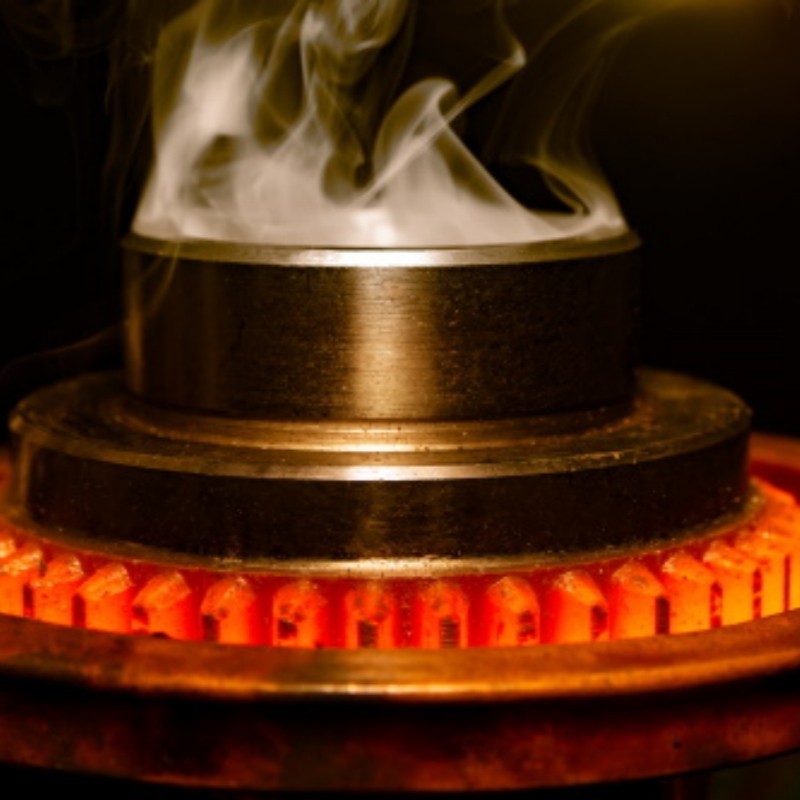
Индукционо очвршћавање
Процес:
Одређене области ланчаника се загревају помоћу електромагнетне индукције, а затим се брзо хладе.
сврха:
Ова локализована обрада повећава тврдоћу и отпорност на хабање у циљаним областима, оптимизујући перформансе ланчаника у регионима високог хабања.
Пријаве:
Ефективно за делове који доживљавају концентрисан стрес и хабање, као што су зупци ланчаника.
Методе површинске обраде индустријских ланчаника
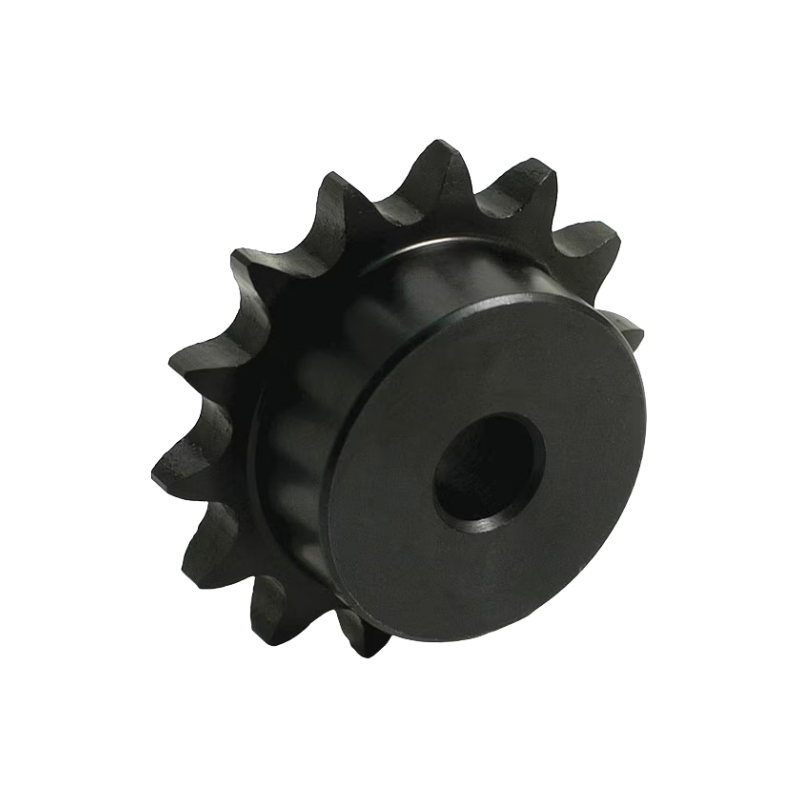
Процес:
Црни оксидни премаз укључује хемијску реакцију у алкалном раствору која формира заштитни слој црног магнетита на површини ланчаника.
сврха:
Овај премаз обезбеђује отпорност на корозију и естетску завршну обраду без значајног мењања димензија.
Пријаве:
Погодно за компоненте којима је потребан танак, издржљив површински слој који се не љушти.


